


-
 26 Oct 2026 자세히보기 +
대형 트럭이 트레일러를 가득 실은 채 오르막길로 들어섰습니다. 운전자가 스로틀을 열고 엔진 속도는 1,800rpm으로 고정되며 각 실린더는 분당 900회 작동합니다. 모든 발사 내부에서는 흡기, 압축, 출력, 배기라는 동일한 4단계 순서가 반복됩니다. 이 기사에서는 각 단계에서 어떤 일이 일어나는지, 어떤 구성...
-
19 Oct 2026 자세히보기 +
압축력이 손실되었지만 벤치에서는 여전히 깨끗해 보이는 실린더도 일반적으로 같은 현상을 나타냅니다. 밸브 면이 눈에 띄게 손상되기 훨씬 전에 밸브 시트가 밀봉을 멈췄습니다. 이 좁은 링에는 연소 압력이 포함되어 있으며 밸브 열의 대부분을 방출하고 밸브를 가이드와 동심원으로 유지합니다. ...
-
12 Oct 2026 자세히보기 +
4번 실린더에 연소된 배기 밸브가 장착된 12리터 상업용 디젤 엔진이 600,000km를 주행한 후 작업장에 도착했습니다. 밸브 면은 접시 모양으로 되어 있고, 시트 인서트에는 헤드에 링 홈이 박혀 있으며, 가이드 보어의 크기는 약 0.05mm입니다. 엔진의 다른 어떤 것도 분명히 잘못된 것처럼 보이지 않습니다...
-
05 Oct 2026 자세히보기 +
침대에 800파운드의 타일을 깔아놓은 0.5톤짜리 픽업이 젖은 아스팔트 위에서 세게 제동합니다. 앞 타이어가 파고 들어 고정됩니다. 조금 전에 하중을 편안하게 분배했던 뒷 타이어가 느슨해지고 잠깁니다. 꼬리가 밖으로 나오면 운전자는 재빠른 카운터 스티어링으로 꼬리를 잡습니다. 그 순간을 방지하기 위해 브레이크 ...

밸브 시트 기본 사항: 재료, 가공 및 브레이크 시스템 응용 분야
2026-10-19
압축력이 손실되었지만 벤치에서는 여전히 깨끗해 보이는 실린더도 일반적으로 같은 현상을 나타냅니다. 밸브 면이 눈에 띄게 손상되기 훨씬 전에 밸브 시트가 밀봉을 멈췄습니다. 이 좁은 링에는 연소 압력이 포함되어 있으며 밸브 열의 대부분을 방출하고 밸브를 가이드와 동심원으로 유지합니다.
짧은 버전: 밸브 시트는 희생적인 밀봉 표면이며 작동 온도에서의 경도, 시트 각도, 접촉 폭 및 가이드 런아웃의 4가지 숫자만큼만 우수합니다. 커터 프로파일부터 압입 방식까지 그 밖의 모든 것은 이 네 가지 숫자를 보호하기 위해 존재합니다. 동일한 논리가 공압식 브레이크 밸브 내부의 훨씬 작은 시트에도 적용됩니다. 여기서 몇 마이크로미터의 누출은 테스트 벤치의 압력 강하로 읽혀집니다.
밸브 시트가 실제로 하는 일
좌석은 동시에 세 가지 작업을 수행하며 서로 잡아당깁니다. 씰링은 좁고 정확한 접촉 밴드를 원합니다. 냉각은 넓은 것을 원합니다. 정렬은 가이드 보어와 동심원을 이루는 밴드를 원합니다.
- 씰링. 접촉 밴드는 연소 압력과 포트 사이의 유일한 장벽입니다. 너비, 위치 및 표면 마감에 따라 유지 시간이 결정됩니다.
- 열전달. 밸브는 대부분의 사이클 동안 닫혀 있으므로 열이 시트를 통해 헤드 캐스팅으로 빠져나갑니다. 너무 좁은 밴드는 그 경로를 막습니다.
- 조정. 시트는 가이드를 기준으로 절단됩니다. 두 개가 동심이 아닌 경우 모든 닫힘 이벤트에서 밸브가 옆으로 밀리게 됩니다.
- 재생성. 시트는 다시 절단하거나 교체할 수 있도록 제작되므로 재료가 포트 위에 남아 있는 동안 헤드를 저장할 수 있습니다.
| 속성 | 엔진 밸브 시트 | 공압 브레이크 밸브 시트 |
|---|---|---|
| 작동 온도 | 배기 위치는 좌석에서 수백도 정도 작동합니다. | 짧은 피크가 있는 주변 공기 온도 |
| 모션 | 캠 구동, 분당 수천 사이클 | 운전자 작동, 간헐적 |
| 씰링 파트너 | 경화된 밸브면 | 포펫, 피스톤 또는 플런저(종종 엘라스토머 씰 포함) |
| 공통재료 | 합금 주철, 소결 철-구리, 경화 인서트 | 황동, 알루미늄, 경화강, 엘라스토머 인서트 |
| 전형적인 실패 | 함몰, 균열, 탄 시트 | 흠집, 부식 구멍, 경화된 씰 |
| 현장 점검 | 블루잉 접촉 패턴, 진공 테스트 | 고정된 유지 시간으로 정격 압력에서 누출 테스트 |
시트 재질: 온도에서의 경도가 실제 사양입니다.
시트는 상온에서 작동하지 않으므로 상온 경도는 답이 아니라 필터입니다. 사용 수명을 결정하는 것은 열경도(600°C 이상에서 얼마나 경도가 유지되는지)와 산화에 대한 저항성 및 하중을 받는 뜨거운 표면이 만나는 미세 용접에 대한 저항성입니다.
- 회색 및 합금 주철. 많은 머리의 원본 자료; 유연 연료를 사용하면 신뢰성이 높지만 무연 연료는 경기 침체가 발생하기 쉽습니다.
- 소결된 철-구리. 일정한 밀도와 경도로 배기 시트의 대량 생산에 매우 적합합니다.
- 경화 합금강 인서트. 좌석 수축이 위험하다고 알려진 디젤, LPG 및 CNG 엔진에 사용됩니다.
- 코발트 크롬 하드 페이싱. 극한 서비스를 신청했습니다. 기계 가공이 더 어렵고 그에 따라 가격이 책정됩니다.
- 청동 및 구리 합금. 흡기 위치 및 레이싱을 위한 우수한 열 전달 기능으로 뜨거운 배기 시트에는 적합하지 않습니다.
- 브레이크 밸브의 황동 및 경화강. 배기 온도가 아닌 내부식성과 반복적인 포핏 충격을 위해 선택되었습니다.
철 기반 시트에 대해 게시된 경도 수치는 종종 30~50HRC 사이입니다. 동일한 형상을 운반하는 두 개의 시트는 뜨거울 때 하나만 경도를 유지하는 경우 여전히 다르게 작동할 수 있으므로 등급과 미세 구조는 인증서의 숫자만큼 중요합니다.
각도, 접촉 폭 및 동심도
재료가 고정되면 형상에 따라 시트 밀봉 여부와 지속 시간이 결정됩니다.
좌석 각도
45도는 자체 중심화되고 탄소에 저항하기 때문에 대부분의 흡입 및 배기 위치에 대한 기본값입니다. 일부 흡기 시트는 내구성보다 흐름이 더 중요한 30도를 사용합니다. 다각 작업(익숙한 3각 30/45/60 프로파일 또는 성능 빌드의 5각 버전)은 상단 및 목 컷으로 흐름 경로를 형성하고 45도 컷은 밀봉 밴드 자체를 제어합니다.
접점 폭
경량 여객 엔진은 일반적으로 약 1.0~1.8mm의 밴드를 작동합니다. 상업용 디젤 배기 시트는 열 전달이 최소 스프링 하중보다 크기 때문에 더 넓어집니다. 너무 좁으면 좌석이 빨리 움푹 들어가게 됩니다. 너무 넓고 밀봉은 더 무거운 스프링 압력과 밴드를 연결하지 않는 탄소에 따라 달라집니다.
동심도 및 마감
가이드에 대한 완성된 시트의 런아웃은 대략 0.025mm 이상으로 유지되어야 합니다. 가이드 마모는 오차가 더 큰 경우가 많으므로 가이드를 먼저 측정하면 시간이 절약됩니다. 최소한의 재료 제거를 사용하여 밸브 표면의 올바른 위치에서 균일한 밴드로 절단 또는 연삭을 마무리합니다. 모든 추가 패스는 시트를 올리고 밸브 팁 마진을 침식합니다.
45° 대부분의 흡기 및 배기 위치에 대한 기본 시트 각도
1.0-1.8mm 경량 엔진의 일반적인 접촉 밴드
0.025mm 가이드까지의 좌석 흔들림을 위한 실용적인 천장
3각 흐름을 형성하고 밴드를 조이는 데 사용되는 30/45/60 프로파일
설치 순서 및 이를 통해 방지할 수 있는 오류
좌석 교체는 일련의 작은 결정이며 각 결정에는 실패 모드가 첨부됩니다.
- 수리가 정당한지 확인하십시오. 스템 팁에서 과도한 재료를 연마하지 않고 설치 높이에 도달할 수 없는 경우 조정이 남아 있지 않은 밸브를 교체해야 합니다.
- 시트 제조업체의 간섭 수치에 맞춰 카운터보어를 자르십시오(주철 헤드의 경우 일반적으로 0.05~0.13mm). 인서트가 너무 느슨하면 떨어집니다. 너무 꽉 조이면 머리가 깨집니다.
- 힘을 가하는 대신 온도를 조절하세요. 인서트를 식히거나 주물을 따뜻하게 한 후 손으로 시트를 떨어뜨리세요.
- 최대 깊이까지 누르고 인서트 숄더가 안착되었는지 확인합니다.
- 최종 각도, 너비 및 위치로 절단하거나 연마하여 재료를 가능한 한 적게 제거합니다.
- 헤드가 다시 작동하기 전에 런아웃, 블루잉 화합물의 접촉 패턴, 진공 또는 압력 테스트를 확인하십시오.
이후의 실패는 예측 가능합니다. 후퇴는 속눈썹이 사라지고 압축력이 상실되는 것으로 나타나며 이는 기계 가공보다는 열경도 문제입니다. 균열은 열 과부하를 따릅니다. 느슨한 인서트는 간섭이 충분하지 않거나 헤드가 심하게 과열되었음을 나타냅니다. 런아웃은 벤치를 밀봉하고 사용 중에 누출되는 밸브를 설명합니다.
밸브시트 구매 명세서에 무엇을 넣어야 할까요?
구매자는 치수를 과도하게 지정하고 반품을 생성하는 속성을 과소 지정하는 경향이 있습니다. 실행 가능한 사양에는 6개 라인이 포함됩니다.
| 사양 | 왜 중요한가요? | 합격 확인 |
|---|---|---|
| 재료 등급 및 고온 경도 | 온도에 따른 후퇴 저항 설정 | 배치당 인증서 및 경도 테스트 |
| 각도 및 접촉 폭 공차 | 밀봉 밴드 및 열 경로를 정의합니다. | 로트 샘플의 블루잉 접촉 패턴 |
| 가이드 또는 보어에 대한 런아웃 | 측면 하중 및 가이드 마모 방지 | 완성된 부품의 다이얼 표시기 확인 |
| 설치 높이 및 어깨 깊이 | 밸브 팁을 조정 범위 내로 유지합니다. | 깊이 마이크로미터 및 팁 마진 측정 |
| 밀봉면 표면 마감 | 초기 밀봉 및 탄소 축적을 제어합니다. | 참조 샘플과의 비교 |
| 로트 및 열 추적성 | 현장 오류를 배치로 추적 가능하게 만듭니다. | 포장 및 도면에 표시된 로트 번호 |
배치 간 일관성은 별도로 주의를 기울여야 합니다. 자체 금형 및 가공을 제어하는 공급업체는 외부 작업장에 의존하지 않고도 각도와 런아웃을 유지할 수 있습니다. 해당 프로세스를 아웃소싱할 때 처음으로 눈에 띄는 증상은 일반적으로 이전 증상과 다르게 봉인되는 경우가 많습니다.
공압 브레이크 시스템의 밸브 시트
공압식 브레이크 밸브에서는 시트가 더 작고 시원하지만 허용 오차는 그다지 우호적이지 않습니다. 릴레이 밸브, 부스터 밸브, 메인 밸브 및 배수 밸브는 모두 포핏, 피스톤 또는 플런저에 대해 닫히는 시트 면에 의존합니다. 얼굴에 있는 몇 마이크로미터의 흠집에서 지속적으로 공기가 빠져나가고, 차량은 운전자보다 훨씬 먼저 이를 알아차립니다.
브레이크 밸브 시트는 일반적으로 단일 설정으로 절단되므로 씰링 면이 보어와 동심원을 유지하며 승인 테스트는 육안 검사가 아닌 고정된 유지 시간을 사용하여 정격 압력에서 누출 테스트입니다. 동일한 시트 논리가 적용됩니다. 즉, 습기 및 부식 방지를 위해 선택된 재료, 제어된 접촉 폭, 수천 번의 작동 후에도 안정적으로 유지되는 기하학적 구조입니다. 해당 좌석이 더 넓은 장치 내부에 어떻게 배치되는지 자세히 살펴보려면 다음 개요를 참조하세요. 공압 브레이크 밸브 설계 .
 부스터 밸브 부스터 밸브는 공압 및 유압 시스템의 효율성과 응답성을 향상시키기 위해 설계된 고성능 구성 요소입니다. 압력 조절을 최적화하여 ... 제품보기 →
부스터 밸브는 시트가 단순히 통로를 닫는 것이 아니라 차압을 유지해야 하기 때문에 유용한 예입니다. 이를 통해 서비스 중 평탄도와 가장자리 상태를 측정할 수 있습니다.
밸브 실린더 어셈블리: 시트가 피스톤과 만나는 곳
브레이크 밸브는 시트에서만 고장나는 경우가 거의 없습니다. 밸브 실린더 어셈블리에서 시트는 움직이는 피스톤, 플런저 또는 다이어프램에 대해 작동하므로 밀봉은 쌍의 속성입니다. 배수 밸브 어셈블리, 자동 배수 밸브, 체크 밸브, 안전 밸브 어셈블리 및 오일 차단 실린더에는 모두 수천 번의 압력 사이클 동안 편평하고 동심원을 유지해야 하는 시트 면이 포함되어 있습니다.
그 페어링은 검사 대상을 변경합니다. 좌석에서 접촉 밴드와 가장자리 손상을 확인하십시오. 짝을 이루는 요소에서 압축 영구 변형, 팽창 및 내장된 모래를 확인합니다. 완벽하게 측정한 시트라도 반대편 면에 세트가 있으면 누출이 발생할 수 있으므로 이러한 장치는 어셈블리로 누출 테스트를 거칩니다. 장치 제작 및 테스트 방법에 대한 자세한 내용은 다음 기사를 참조하세요. 밸브 실린더 어셈블리 .
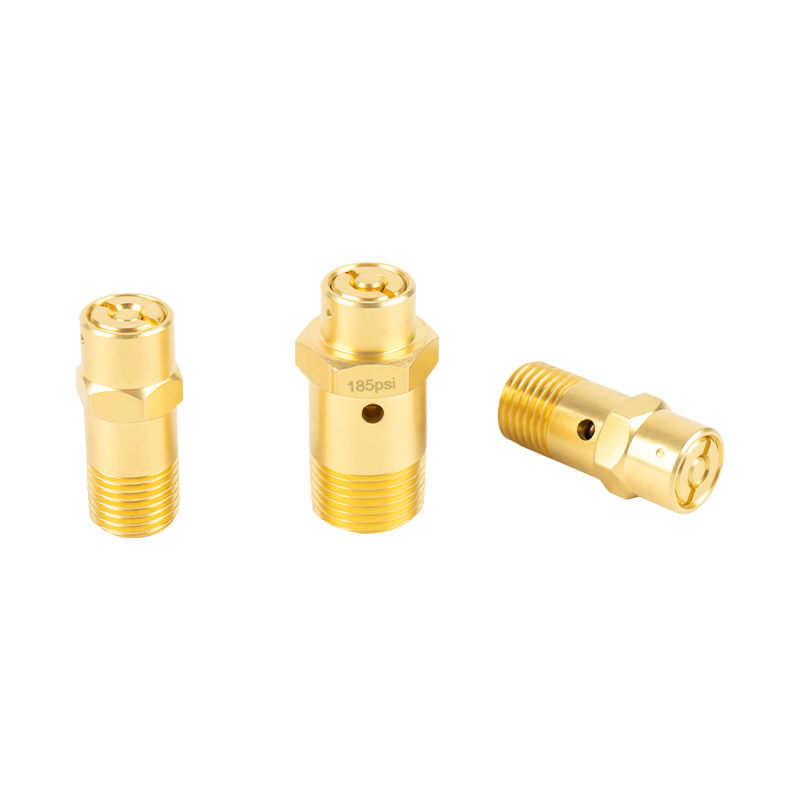 안전 밸브 어셈블리 안전 밸브 어셈블리는 안전하고 제어된 압력 방출을 보장하여 과압으로부터 자동차 시스템을 보호하도록 설계된 중요한 구성 요소입니다. 이번 어셈블리... 제품보기 →
시트 주변의 가공 부품 및 고무 부품
좌석은 자재 명세서에서도 단독으로 작동하지 않습니다. 가이드 슬리브와 스프링 시트는 움직이는 부품을 배치하고, 피스톤과 플런저는 부하를 운반하고, 건조기 피스톤은 공기 처리 장치 내부에 고정할 수 있는 미세한 간격을 두고 위치하며, 블랭킹 캡과 알루미늄 부품은 회로를 차단합니다. 각각은 100분의 1밀리미터 단위로 측정되는 가공 작업이며, 공차를 벗어나면 좋은 시트를 조용히 취소할 수 있습니다.
고무도 같은 대화에 속합니다. 건설 기계용 주차 고무 및 고무 패드는 위험도가 낮은 품목처럼 보이지만 경도가 잘못된 패드나 압축 세트가 잘못된 요소는 뒤쪽 시트 면에서 보이는 힘을 변경합니다. 밸브에서 간헐적으로 누출이 발생하면 시트가 가장 늦게 고장이 나고 가장 먼저 비난을 받는 부품이 되는 경우가 많습니다.
 건조기 피스톤 건조기 피스톤은 건조 과정에서 공기 또는 유체의 흐름을 조절하고 제어하는 데 주로 사용되는 건조기 시스템의 핵심 구성 요소입니다. 일반적으로 설치됩니다... 제품보기 →
ZEAST Autoparts로 거래되는 Yuyao Zhedong Automotive Parts Factory와 같은 제조업체는 사내 금형 제조 센터와 하드웨어, 고무 및 접착제 워크샵의 지원을 받아 1988년 9월부터 Zhejiang Yuyao에서 브레이크 밸브 시트 시리즈 생산이라는 혼합을 중심으로 공급 위치를 구축했습니다. 회사는 2000년대 초반부터 GB/T19001-2000idt 및 ISO9001:2000 인증을 보유하고 있으며 FAW, China Second Automobile, Wanxiang Group 및 여러 지역 밸브 및 브레이크 제조업체를 포함한 고객에게 제품을 공급하고 있으며 30개국 이상에 수출하고 있다고 밝혔습니다. 게시된 용량 수치는 동일하지 않습니다. 한 페이지에는 연간 500만 개 이상의 밸브 시트 세트가 인용되어 있고 회사 데이터 패널에는 10,000,000개가 표시되어 있으며 둘 다 감사된 수치가 아닌 회사 성명입니다.
엔진 작업의 경우 체크리스트가 짧습니다. 절단하기 전에 가이드를 확인하고, 런아웃을 0.025mm 근처로 유지하고, 접촉 밴드를 엔진 제작자의 범위 내에 유지하고, 재료를 가능한 한 적게 제거하십시오. 시트를 대량으로 소싱하는 모든 사람의 경우 체크리스트가 공급업체로 이동합니다. 즉, 검증된 고온 경도, 서면으로 합의된 각도 및 폭 공차, 약속이 아닌 검사를 통해 확인된 런아웃, 단일 불량 배치를 억제할 수 있는 로트 추적성을 갖춘 재료 등급입니다. 밸브 시트는 보증 비용에 큰 영향을 미치는 작은 부품이므로 그렇게 지정할 가치가 있습니다.
Z E A S T
뉴스 및 정보
